总说镗孔加工困难,这里有答案——镗刀的选择与应用

在机械加工领域,镗孔一直被视为难啃的“骨头”。无论是箱体类零件的大孔、深孔,还是高精度配合孔,操作者常常面临振动、让刀、表面粗糙度不达标、尺寸精度难以控制等问题。为什么镗孔加工总被说“困难”?答案其实很大程度上藏在镗刀本身——选对了镗刀,难题就解决了一半。
一、镗孔为什么难?
镗孔与车削外圆的最大区别在于:刀具工作在工件内部,刚性先天不足。镗杆悬伸长、孔径小、深度大,切削力容易引发振动;切屑排出不畅会划伤已加工表面;刀具磨损后尺寸补偿困难,导致孔径超差。不同材料(如铸铁、钢、铝合金、高温合金)对刀具角度和涂层的要求差异极大,一把镗刀“包打天下”几乎不可能。
二、镗刀:破局的关键
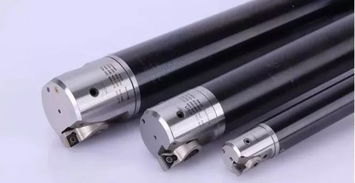
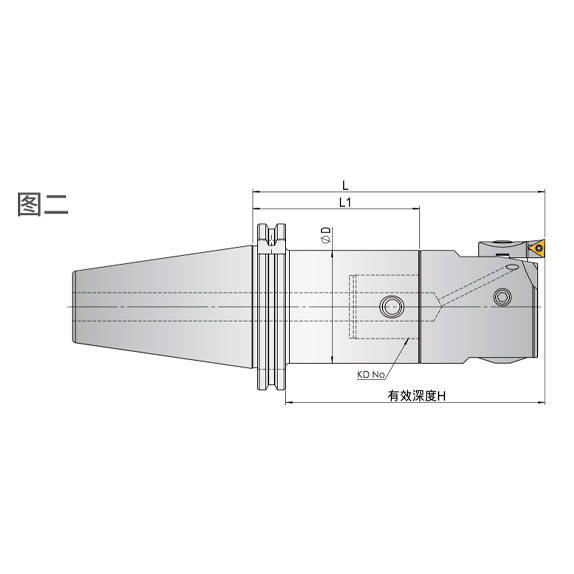
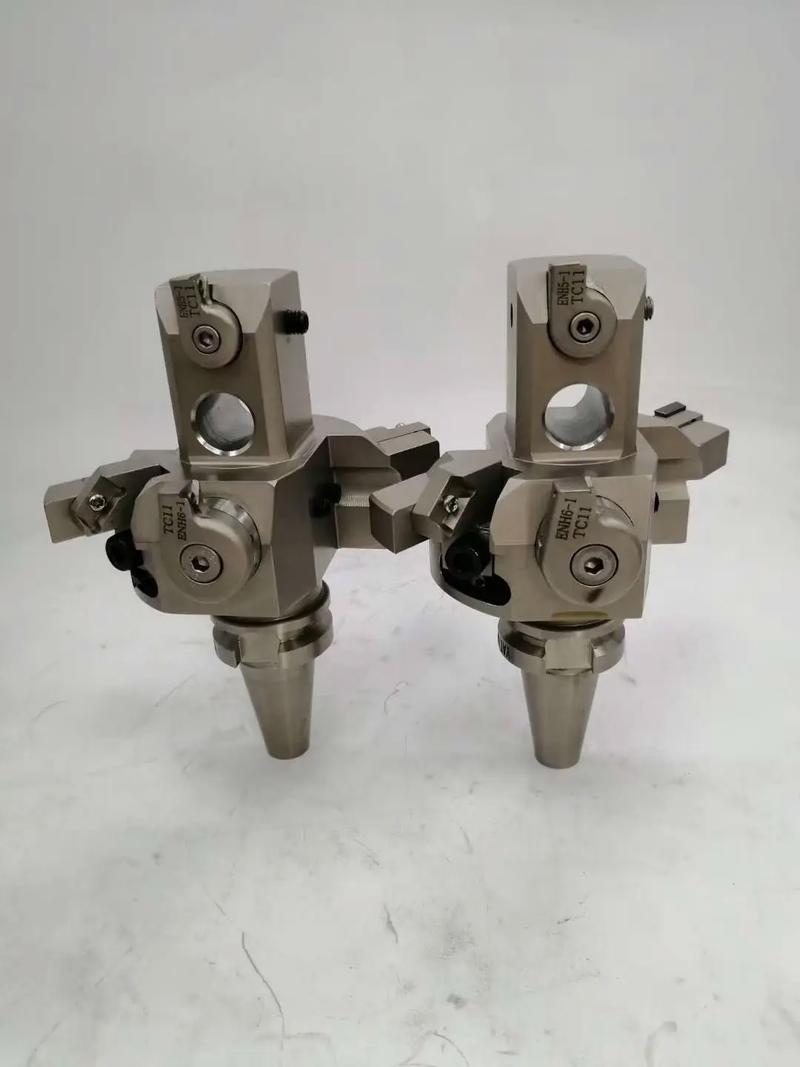
镗刀的分类方式多样:按结构分为整体式、模块式、可转位式;按用途分为粗镗刀、精镗刀、微调镗刀;按刀尖方向分为通孔刀和盲孔刀。解决镗孔难题,首先要根据加工需求选对类型。
- 粗镗:优先考虑切削效率和排屑。选用负前角、高强度的可转位镗刀,主偏角可适当减小以降低径向力,但需保证足够的容屑空间。
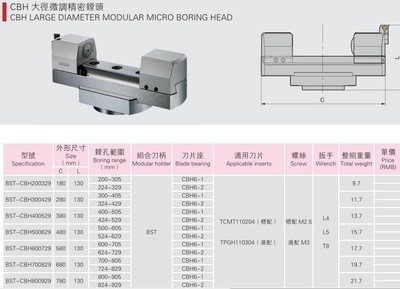
- 精镗:重点在尺寸精度与表面质量。微调镗刀是首选,其刻度盘可实现0.01mm甚至更高精度的直径调整,配合正的刃倾角和修光刃,可获得镜面效果。
- 深孔镗削:必须解决颤振问题。镗杆的长径比是关键,通常超过4倍径就需要采用硬质合金镗杆或减振镗杆。阻尼式减振镗刀能有效抑制振动,让深孔加工不再“听声止步”。
三、选择镗刀的黄金法则
- 刚性优先:在满足孔径的前提下,尽量增大镗杆截面积,缩短悬伸长度。模块式镗刀的连接刚性对比整体式差异很大,需仔细评估。
- 刀片匹配:铸铁用涂层硬质合金(如CVD涂层),钢件用PVD涂层或金属陶瓷,铝合金用金刚石涂层(PCD),高温合金用非涂层超细晶粒硬质合金。刀尖圆弧半径和槽型也要与工况对应,精镗不宜用强断屑槽,以免增大切削力。
- 冷却与排屑:内冷方式是镗孔利器。高压冷却不仅能冷却刀尖,还能辅助断屑、冲刷切屑。对于深孔,可采用高压内冷配合可调喷射方向。
- 动平衡:高速镗削时,镗刀的动平衡等级至关重要,否则离心力会引起振动和尺寸漂移。
四、用好镗刀的实操技巧
- 对刀时务必在机床主轴准停状态下进行,使用对刀仪或试切法确定精确补偿量。
- 精镗余量建议控制在0.1~0.3mm,过小会因刃口钝圆挤压造成尺寸不稳,过大则影响精度。
- 合理设定切削参数:粗镗线速度可稍高以保证断屑,精镗适当降低进给以获取光洁表面。若出现颤振,首选取降低径向切深或提高转速避开颤振频率,而非盲目降速。
- 定期检查镗刀连接的锥面、端面清洁度,微小的切屑或磨损都会导致精度快速丧失。
镗孔困难,本质上是刚性、精度、排屑、振动几大矛盾的集中爆发。而镗刀不仅仅是切削工具,更是化解这些矛盾的载体。理解每种镗刀的特性,结合工件材料、孔径深度、精度要求按需选用,你会发现,那个曾经让人头疼的镗孔加工,将变得有章可循、顺利可控。下一次遇到镗孔难题时,请先拿起手中的镗刀,答案往往就在它身上。
如若转载,请注明出处:http://www.nthcxkj.com/product/57.html
更新时间:2026-09-11 14:00:28